Procurar


Notícias
Lar / Notícias / Notícias da indústria / Cola Ecologicamente Correta: Um Guia Prático para Colagem Industrial
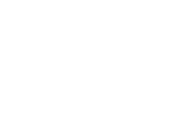
Passe por quase todas as fábricas de marcenaria, móveis ou interiores automotivos hoje e, mais cedo ou mais tarde, alguém levantará a questão da cola ecologicamente correta. Às vezes vem de uma auditoria do cliente, às vezes do operador que passa um turno completo ao lado da linha de laminação e, muitas vezes, de uma equipe de compras solicitada a reduzir a pegada solvente da fábrica sem diminuir a produção.
A parte encorajadora é que os adesivos ecológicos já não são uma categoria de nicho que troca desempenho por uma consciência limpa. Os sistemas à base de água, os hot melts sem solventes e a química do poliuretano passaram as últimas duas décadas alcançando — e em diversas aplicações ultrapassando — os produtos à base de solvente que eles substituem. A parte menos encorajadora é que “amigo do ambiente” pode significar cinco ou seis coisas diferentes, e escolher o errado para o seu substrato ou impressora é uma forma dispendiosa de descobrir.
Este guia é escrito desde o chão de fábrica: o que o rótulo realmente cobre, quais produtos químicos o fornecem, onde eles se enquadram na produção real e como fazer a troca sem parar a linha.
Um adesivo geralmente ganha a descrição por meio de uma ou mais das seguintes rotas:
Observe que nenhum deles é um único número mensurável. Um produto 100% sólido aplicado a 180 °C não é automaticamente mais ecológico do que uma secagem à base de água a 60 °C; a comparação honesta geralmente precisa de uma visão do ciclo de vida. Na prática, a maioria dos compradores restringe a questão ao conteúdo de COV, odor e se o regulador local ou a folha de especificações do cliente aceitarão o material. Esse é um atalho viável, desde que todos entendam que é um atalho.
Cinco produtos químicos cobrem a maior parte da demanda industrial. Eles não são intercambiáveis, mas se sobrepõem o suficiente para que uma breve comparação ajude a restringir o campo antes que as amostras sejam solicitadas.
| Família | O que carrega a reivindicação ambiental | Uso típico de fábrica |
|---|---|---|
| Emulsões à base de água | A água substitui o solvente como transportador; baixo VOC e baixo odor | Formação de vácuo de PVC, laminação de MDF, embalagem de perfis, selagem de caixas de papelão |
| Hot melt PUR (cura por umidade) | 100% sólidos, sem solvente, linha de cola muito fina e baixo peso de aplicação | Laminação plana, envolvimento de perfis, colagem de bordas |
| EVA termofusível | Sem solventes, permite resfriamento, baixo odor na oficina | Edgebanding, folheado e envolvimento CPL |
| PUR líquido | Operação de prensagem a frio, sem solventes, forte resistência ao calor e à umidade | Montagem de portas, laminação de madeira, acabamento automotivo |
| De base biológica e parcialmente de base biológica | Carbono renovável substitui parte da matéria-prima fóssil | Quando uma proposta ou especificação do cliente assim o solicitar |
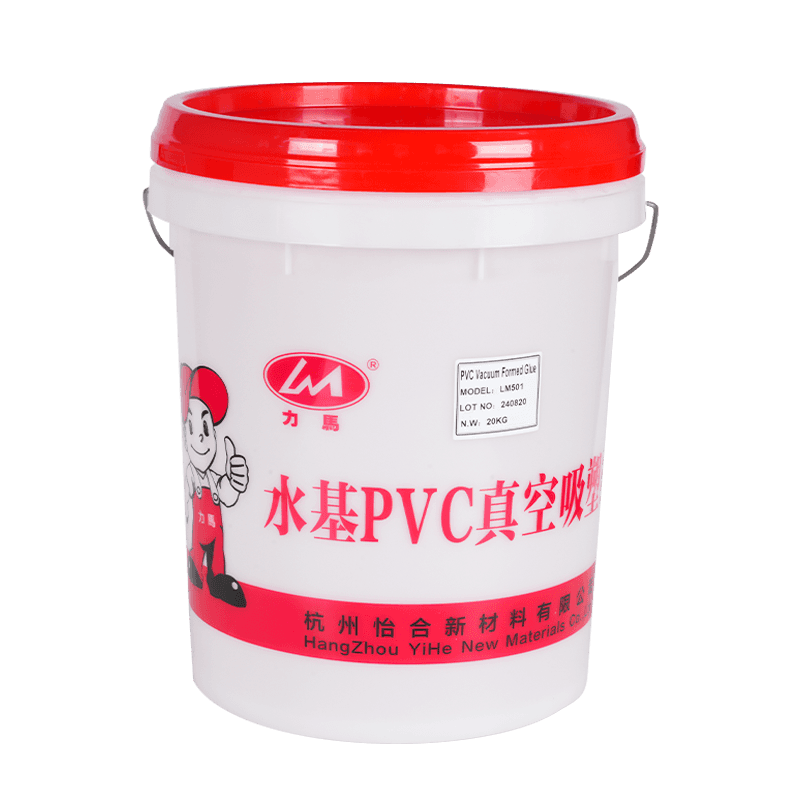
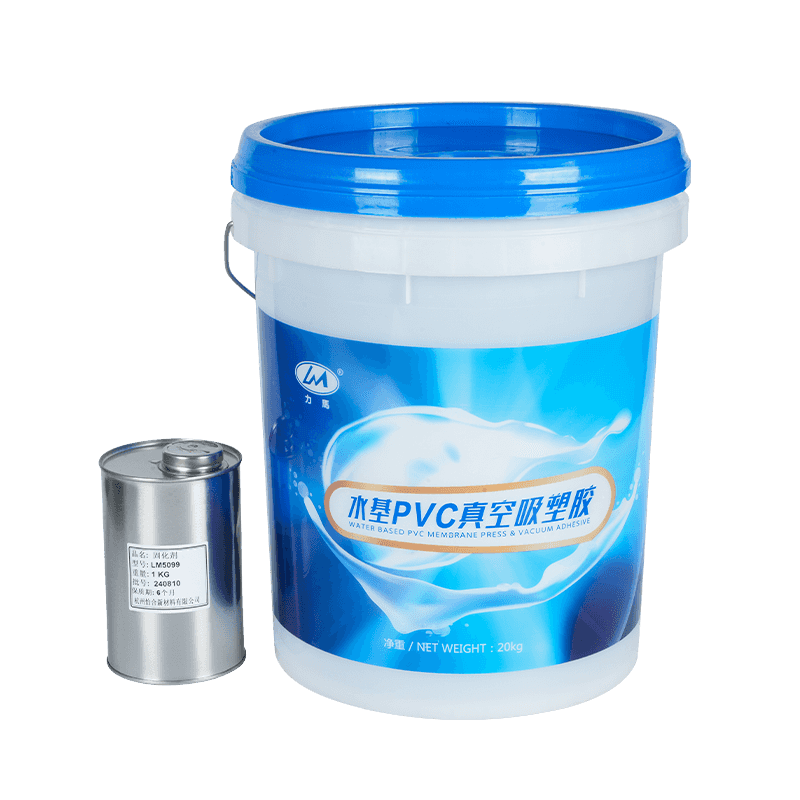
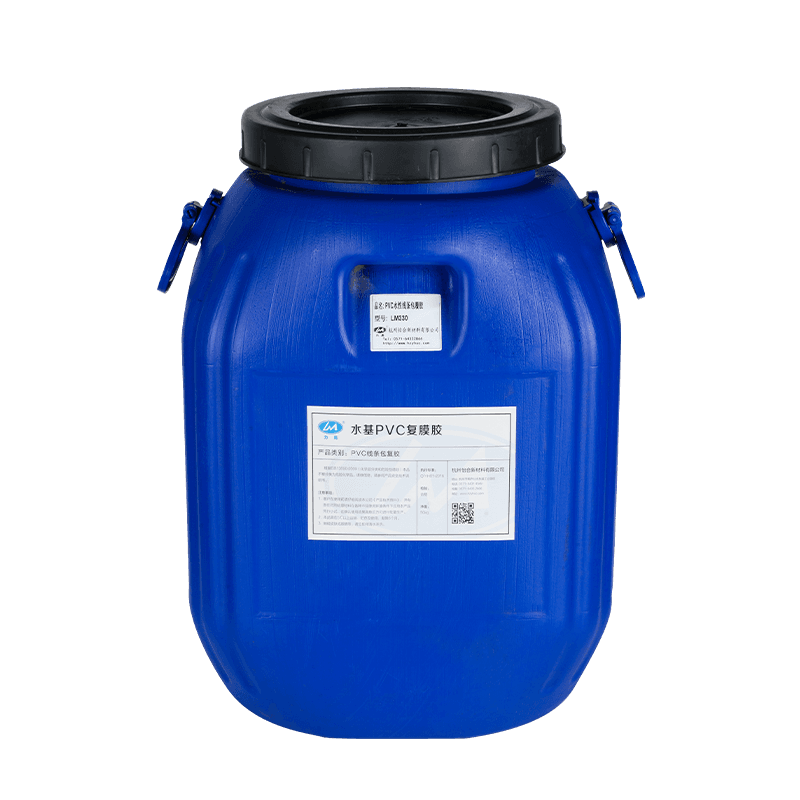
A química à base de água merece menção especial porque é onde começa a maioria dos produtores de móveis e painéis. Nosso próprio adesivos para laminação de PVC à base de água foram desenvolvidos exatamente em torno desse caminho de migração – saída de adesivos de contato à base de solvente, entrada de sistemas à base de água – e o formato agora abrange formação a vácuo, laminação plana, embalagem de perfis e revestimento de placas de gesso.
A formação a vácuo é um dos lugares mais claros onde a química à base de água assumiu o controle. O adesivo une o filme decorativo de PVC a um núcleo de MDF ou aglomerado, evapora no forno e a estação de formação não carrega mais aquele cheiro de solvente durante todo o turno. Filmes de alto brilho e sensação na pele costumavam ser uma dor de cabeça porque poeira e partículas coaguladas apareciam como impressões sob a luz - desde então, os formuladores abordaram isso com classes livres de partículas projetadas especificamente para essas superfícies.
 Adesivo termoformador a vácuo de PVC à base de água LM501W para gabinetes Classe à base de água para colagem de filme de PVC a MDF em portas de armários e moldagem a vácuo de chapas grossas, com alto teor de sólidos, comportamento anti-flacidez e vedação de bordas. Ver Produto →
A orla e a montagem seguem uma lógica diferente. Aqui os hot melts EVA e PUR dominam, porque eles ativam o resfriamento e permitem que uma linha funcione sem um túnel de secagem. Um tipo de fita de borda universal, como LM8701, cobre portas de madeira e painéis de móveis, enquanto um adesivo de borda PUR como LM6019 adiciona resistência ao calor onde um painel fica próximo a uma fonte de calor. Para a montagem da porta, um adesivo de prensa como o LM135 e um tipo de junta de espiga como o LM158 tratam do lado estrutural.
A laminação plana de filme decorativo em MDF é um dos usos de maior volume de cola ecologicamente correta na cadeia de fornecimento de móveis. Os sistemas à base de água lidam muito bem com filmes decorativos de PVC, e superfícies de PET ou PP são possíveis com o primer certo ou um tipo específico. Onde o painel acabado enfrentará o calor – bancadas de cozinha, tampas de radiadores, lojas – um adesivo de laminação plana PUR com cura por umidade oferece uma linha mais fina e melhor resistência à temperatura.
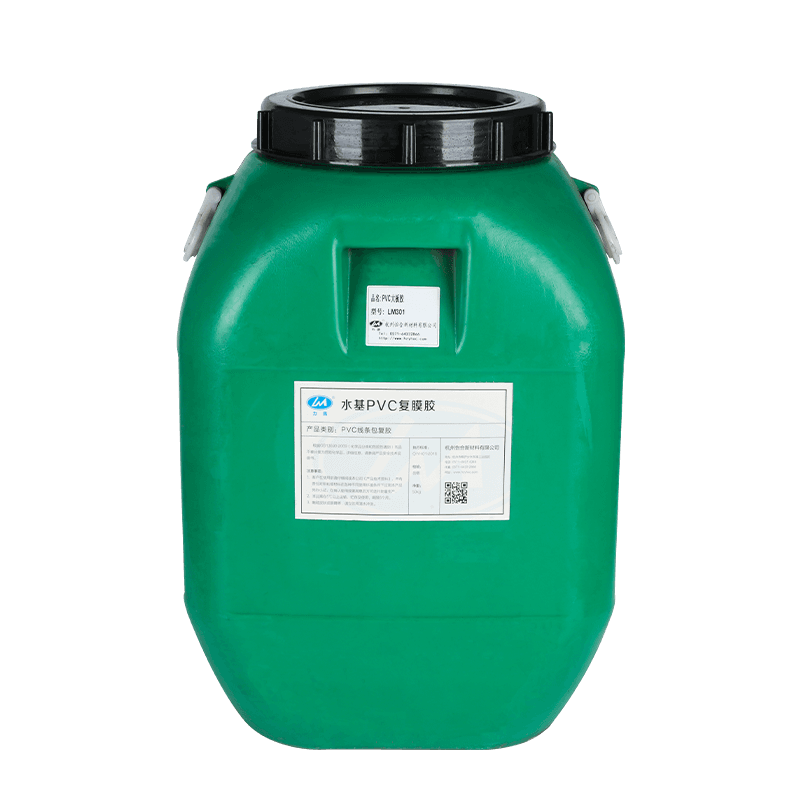
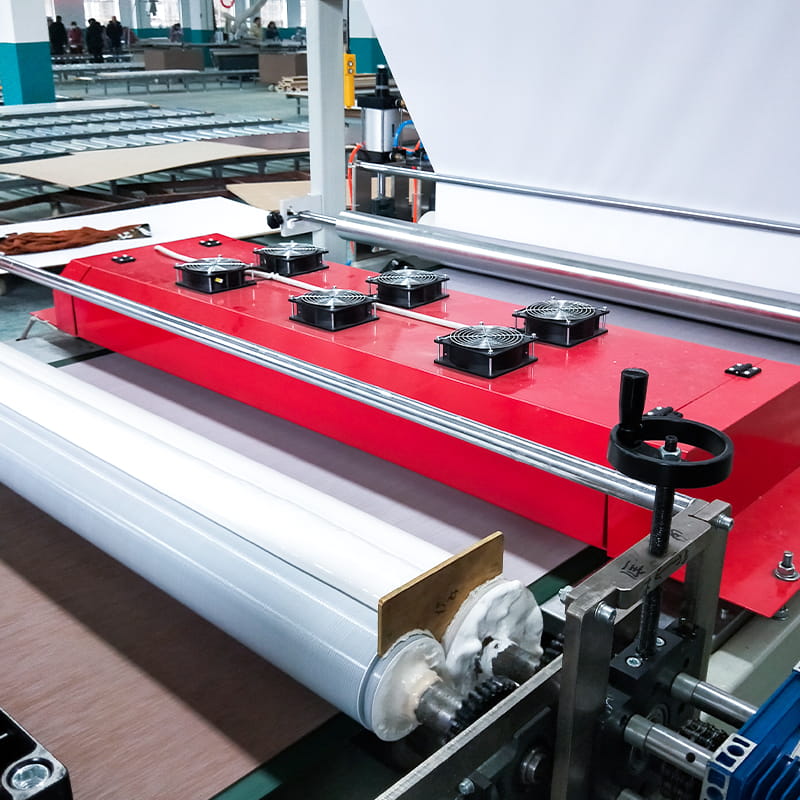 Adesivo decorativo de laminação de MDF de PVC à base de água LM301 Adesivo à base de água para colagem plana de filme decorativo de PVC em MDF, oferecendo forte aderência inicial e adesão duradoura para trabalhos de laminação de alto volume. Ver Produto →
O empacotamento de perfil segue princípios semelhantes, mas com tolerâncias mais restritas. O adesivo deve aderir rapidamente a um perfil estreito, tolerar a velocidade da linha e ainda assim ser liberado de forma limpa na estação de corte. Os tipos de embalagem à base de água de secagem rápida e os hot melts para embalagem PUR fazem o trabalho; a decisão geralmente se resume a saber se a planta já possui capacidade de secagem e quanta resistência ao calor o perfil acabado necessita.
O acabamento interno tem suas próprias prioridades: limites de odor e embaçamento, resistência ao calor dentro de uma cabine fechada e resistência consistente em peças curvas e contornadas. Adesivos prensados a quente sem solventes e PUR líquido são as respostas usuais, e o regime de testes é mais rigoroso do que em móveis – muitas vezes um ciclo ambiental completo antes de uma peça ser aprovada. O revestimento do painel do porta-malas e a colagem interna por prensa térmica são dois processos muito diferentes que ocorrem no mesmo veículo, e é por isso que um único tipo genérico raramente satisfaz ambos.
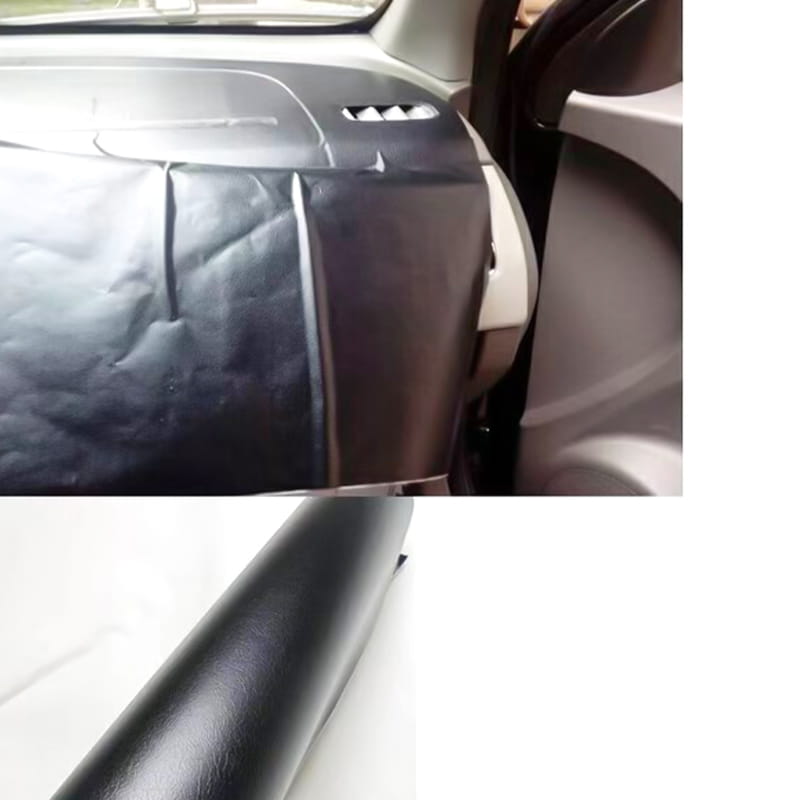 Adesivo de prensa térmica interna automotiva LM578 para embalagem manual Adesivo prensado a quente para revestimento manual de volantes e câmbios, com baixa temperatura de ativação e tempo de abertura estendido para colagem de acabamentos internos. Ver Produto →
Nem todo adesivo ecológico acaba em móveis. Os adesivos de vedação de caixas de papelão à base de água substituem os sistemas de amido e solvente em muitas linhas de embalagem, os adesivos para pisos de PVC migraram para formulações de baixa emissão e até mesmo a produção de quadros brancos utiliza um tipo específico à base de água. Estas são aplicações de pequeno volume individualmente, mas juntas representam uma parcela significativa da redução de solventes em uma área industrial típica.
Uma conversão que dá errado geralmente é aquela que pulou uma etapa, e não aquela que escolheu a química errada. A sequência abaixo funcionou bem em projetos de marcenaria, painéis e automotivos:
Se você quiser uma visão mais ampla de como as regulamentações e as expectativas dos compradores estão mudando, nosso guia prático de adesivos ecológicos para colagem industrial cobre o contexto regulatório com mais profundidade.
A seleção de adesivos raramente é um exercício de catálogo. O mesmo tipo se comporta de maneira diferente em um forno de 90 °C e em um forno de 130 °C, em uma linha de prensagem a frio e em uma linha de prensagem a quente, em uma placa de MDF nova e em uma que está parada em um armazém úmido há um mês. Ter alguém que já viu essas variações antes – e que pode dizer “tentamos isso em uma fábrica de portas em 2019 e aqui está o que aconteceu” – encurta consideravelmente o ciclo de teste.
Formulamos adesivos desde 1997, quando a empresa começou como uma fábrica de adesivos especializados ao lado do rio Fuchun, em Tonglu, e a linha de produtos cresceu junto com as indústrias que atendemos: sistemas de laminação e formação de vácuo de PVC à base de água, adesivos para marcenaria, hot melts PUR e EVA e classes para interiores automotivos. O laboratório e a equipe de aplicação passam a maior parte do tempo exatamente nas questões acima – qual qualidade, qual peso, sob quais condições de prensagem – porque é aí que um adesivo ecologicamente correto funciona ou não.
A cola ecológica é, em última análise, uma decisão de produção e não um slogan. Escolha o produto químico que corresponda ao seu substrato e ao seu equipamento de cura, verifique os números na folha de dados em vez da etiqueta no tambor e teste-o adequadamente antes da execução completa. Faça essas três coisas e o ganho ambiental tende a vir junto com uma planta mais limpa, uma configuração de ventilação mais simples e, na maioria das vezes, um custo menor por metro quadrado alfandegado.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Direitos reservados.
Fornecedores de cola ecológicos