 Procurar


Notícias
Lar / Notícias / Notícias da indústria / Cola Ecológica: Um Guia Prático de Adesivos Verdes para Colagem Industrial

Se você trabalha na fabricação de móveis, portas de madeira, painéis ou interiores automotivos, a frase “cola ecológica” provavelmente passou pela sua mesa mais de uma vez este ano – em uma folha de especificações do cliente, em um documento de licitação ou em uma discussão interna após outra rodada de reclamações sobre vapores de solventes na linha.
A boa notícia é que os adesivos ecológicos não são mais um compromisso. Em muitos trabalhos de colagem, eles correspondem aos produtos à base de solvente que substituem, ao mesmo tempo que produzem muito menos odor, muito menos compostos orgânicos voláteis (VOCs) e um local de trabalho muito mais confortável. A notícia menos conveniente é que “ecologicamente correto” é um rótulo amplo. Dois adesivos podem carregá-lo e ainda assim se comportar de maneira completamente diferente sob sua prensa.
Este guia cobre o que cola ecológica na verdade são as três famílias que você provavelmente encontrará na produção industrial, como combiná-las com seu substrato e processo e onde as armadilhas práticas tendem a se esconder.
Um adesivo ecológico é aquele concebido para reduzir o seu impacto ambiental e na saúde ao longo de toda a sua vida – matérias-primas, aplicação, cura, desperdício e eliminação – sem abrir mão do desempenho da colagem. Os fabricantes sinalizam isso de algumas maneiras reconhecíveis:
Vale a pena fazer um esclarecimento desde o início, porque surge em quase todas as conversas técnicas: ecológico não significa “serviço leve”. Um adesivo de formação de vácuo de PVC à base de água ainda precisa sobreviver a uma prensa de membrana, a um filme aquecido e a anos de uso em armários de cozinha. Uma faixa de borda de PUR com cura por umidade ainda precisa manter uma borda através da umidade, do calor e de batidas diárias. A química é diferente; o padrão de desempenho não é.
Se o lado da formulação lhe interessa, escrevemos uma explicação em linguagem simples de como é feita a cola ecológica , desde a seleção da matéria-prima até a forma como uma dispersão de polímero à base de água é construída.
Os adesivos à base de água usam partículas de polímero dispersas em água em vez de dissolvidas em solvente. Eles são aplicados a frio e aderem assim que a água é retirada, geralmente por meio de uma combinação de tempo aberto, tempo de prensagem, calor e movimento de ar. Na marcenaria dominam a moldagem a vácuo de PVC, a laminação plana em MDF, o envolvimento de perfis e a laminação de placas de gesso.
Os hot melts PUR (reativos ao poliuretano) são 100% sólidos. Eles são aplicados fundidos e depois reticulados com a umidade ambiente para formar uma ligação termofixa que não derreterá novamente. É por isso que eles são uma escolha popular para colagem de bordas, laminação plana e embalagem onde a resistência ao calor e à umidade é importante. A desvantagem é que a cura final leva tempo e precisa de uma pequena quantidade de umidade.
Os hot melts de EVA (etileno-acetato de vinila) são termoplásticos: sólidos à temperatura ambiente, fundidos quando aplicados e amolecíveis novamente com calor. Eles endurecem em segundos, não requerem túnel de secagem e continuam sendo o carro-chefe da colagem de bordas, revestimento de folheado e CPL e montagem de móveis em geral. Eles não são a resposta certa para calor permanente ou carga estrutural, mas em uma linha de alta velocidade são difíceis de superar.
| Família | Como isso se liga | Trabalhos típicos | Principais pontos fortes | O que assistir |
|---|---|---|---|---|
| À base de água | A água evapora e a ligação se forma sob calor e pressão | Formação de vácuo de PVC, laminação de MDF, embalagem de perfis, placas de gesso | VOC e odor muito baixos; boa resistência ao calor depois de totalmente seco; não inflamável | Necessita capacidade de secagem e prensagem; alguns substratos são sensíveis à água |
| Hot-melt PUR | Aplicação fundida e, em seguida, reticulação com umidade ambiente | Fitagem de bordas, laminação plana, embalagem, montagem de painéis e portas | Forte e durável; resiste ao calor, à umidade e ao envelhecimento; linhas finas de cola | Necessita de umidade e tempo para cura completa; cuidados mais rigorosos com o equipamento |
| EVA termofusível | Define fisicamente à medida que esfria; pode derreter novamente | Orladura, folheado e embalagem CPL, montagem de móveis | Conjuntos em segundos; equipamentos simples e de baixo consumo energético; fácil de executar | Menor resistência ao calor; não para serviços estruturais úmidos ou pesados |
A moldagem a vácuo e a prensagem de membrana são as aplicações clássicas à base de água. O filme é aquecido, passado sobre a porta moldada e mantido enquanto o adesivo desenvolve sua ligação. Como o adesivo fica sob uma película decorativa que pode ser de alto brilho, fosca ou de toque macio, qualquer partícula, bolha ou marca de penetração aparece imediatamente. É por isso que as formulações são adaptadas a superfícies específicas em vez de serem vendidas como um produto universal.
 Adesivo termoformador a vácuo de PVC à base de água LM501W para gabinetes À base de água adhesive for bonding PVC film to MDF in non-painted cabinets, cabinet doors and computer desks, with anti-penetration and edge-sealing properties. Ver Produto →
A laminação plana em MDF, placa projetada e placa de gesso exige coisas diferentes de um adesivo: distribuição uniforme, sem telegrafia através de folhas decorativas finas e resistência ao calor suficiente para sobreviver à usinagem posterior. Os sistemas à base de água lidam bem com revestimentos de PVC, PET e papel, desde que os parâmetros de prensagem sejam definidos para o filme e não apenas para a cola.
A colagem de bordas com hot melt PUR reativo produz uma junta que não se espalha em uma sala quente ou se abre em um banheiro úmido. O empacotamento, por outro lado, geralmente é melhor servido por um hot melt EVA rápido que endurece antes que o perfil chegue à próxima estação. As portas de madeira ficam em algum lugar entre os dois: o folheado e o revestimento CPL recompensam a aderência rápida, enquanto a laminação e a montagem recompensam uma ligação mais lenta e mais forte.
 LM6019 Adesivo Hot Melt para bandas de borda PUR reativo Hot melt PUR de cura úmida para orlas de PVC, laminação e embalagem de madeira, com alta resistência ao calor e à água e excelente resistência inicial. Ver Produto →
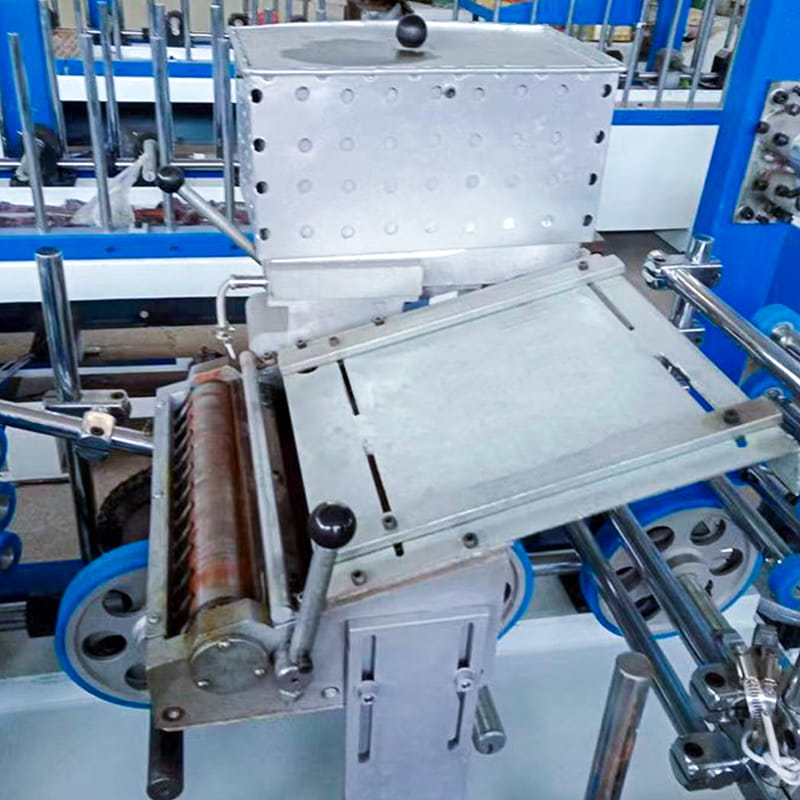 Adesivo Hot Melt LM8705 EVA para folheado e embalagem CPL Hot melt para embalagem em EVA para laminação de folheados, CPL e papel em MDF, aglomerado e madeira maciça, adequado para embaladoras com alta resistência adesiva. Ver Produto →
Uma mudança não é apenas uma troca química; isso também muda o que acontece em torno da imprensa. A tabela abaixo resume as diferenças que nossos clientes mais notam nas primeiras semanas após a mudança.
| Aspecto | Adesivo à base de solvente | Alternativa ecológica |
|---|---|---|
| COV e odor | Liberação perceptível de solvente; extração e EPI são normalmente necessários | Liberação mínima ou nenhuma liberação de solvente; demanda de ventilação muito menor |
| Cura | O solvente deve ser evaporado e esgotado com segurança | A água evapora sob calor controlado ou um hot melt endurece e cura sem solvente |
| Armazenamento e risco de incêndio | Solventes inflamáveis trazem regras específicas de armazenamento e transporte | À base de água products and hot melts are generally non-flammable or far less flammable |
| Durabilidade da ligação | Bem comprovado, mas sensível à retenção de solventes se estiver pouco seco | Comparável ou melhor quando a janela do processo é respeitada |
| Mudanças de linha | Geralmente nenhum | Novas configurações de secagem ou prensagem, quantidade de cola revisada, às vezes ajustes de equipamento |
| Direção regulatória | Cada vez mais restrito em muitos mercados | Alinhado com os rigorosos requisitos de VOC e qualidade do ar interno |
Escolher bem se resume a combinar quatro coisas: as duas superfícies a serem coladas, a máquina que as une, as condições em que a peça acabada irá viver e as regras que ela deve satisfazer. Uma sequência simples funciona para quase todos os projetos:
Também ajuda a compreender onde as formulações ecológicas diferem genuinamente dos produtos mais antigos que substituem, o que estabelecemos nesta comparação de cola ecológica e cola normal .
Três forças estão impulsionando a mudança ao mesmo tempo. As regulamentações sobre emissões de solventes e qualidade do ar interior continuam a ser mais rigorosas e os compradores pedem cada vez mais documentação antes de fazerem uma encomenda. Os próprios trabalhadores estão menos dispostos a passar turnos ao lado de um pote de cola aberto, num local mal ventilado. E os clientes finais aprenderam a perguntar o que há dentro dos móveis, das portas ou dos acabamentos do carro que compram.
Nada disso significa que todo trabalho deva mudar da noite para o dia. Isso significa que a conversa agora é sobre qual linha converter primeiro e como convertê-la sem perder saída.
Fabricamos adesivos desde 1997, em uma fábrica nas margens do rio Fuchun, em Tonglu, Hangzhou. Ao longo desse tempo, a gama de produtos cresceu de adesivos gerais para madeira para sistemas de formação e laminação de PVC à base de água, hot melts PUR e EVA e adesivos para peças internas automotivas e outras aplicações industriais. Administramos nosso próprio laboratório e equipe de desenvolvimento, o que significa que uma questão de ligação geralmente termina com uma discussão sobre a formulação, em vez de uma página de catálogo.
Isso é mais importante no início de um projeto, quando o substrato é novo, o filme não é familiar ou a prensa se comporta de forma diferente da anterior. Também é importante após o teste, quando os parâmetros precisam ser reproduzidos em uma segunda linha em uma segunda fábrica.
Se você está avaliando um adesivo ecológico para aplicação em gabinetes, portas, painéis, envoltórios ou interiores automotivos, envie-nos os detalhes do seu par de substratos, seus equipamentos e suas condições de serviço. Na maioria dos casos, podemos sugerir uma formulação inicial e uma amostra para teste, e diremos honestamente se o trabalho será melhor atendido por um produto químico diferente. Essa conversa não custa nada e geralmente evita muitas tentativas e erros.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Direitos reservados.
Fornecedores de cola ecológicos


